Jak korzystać z drukarki 3D żeby uzyskać najlepsze efekty?
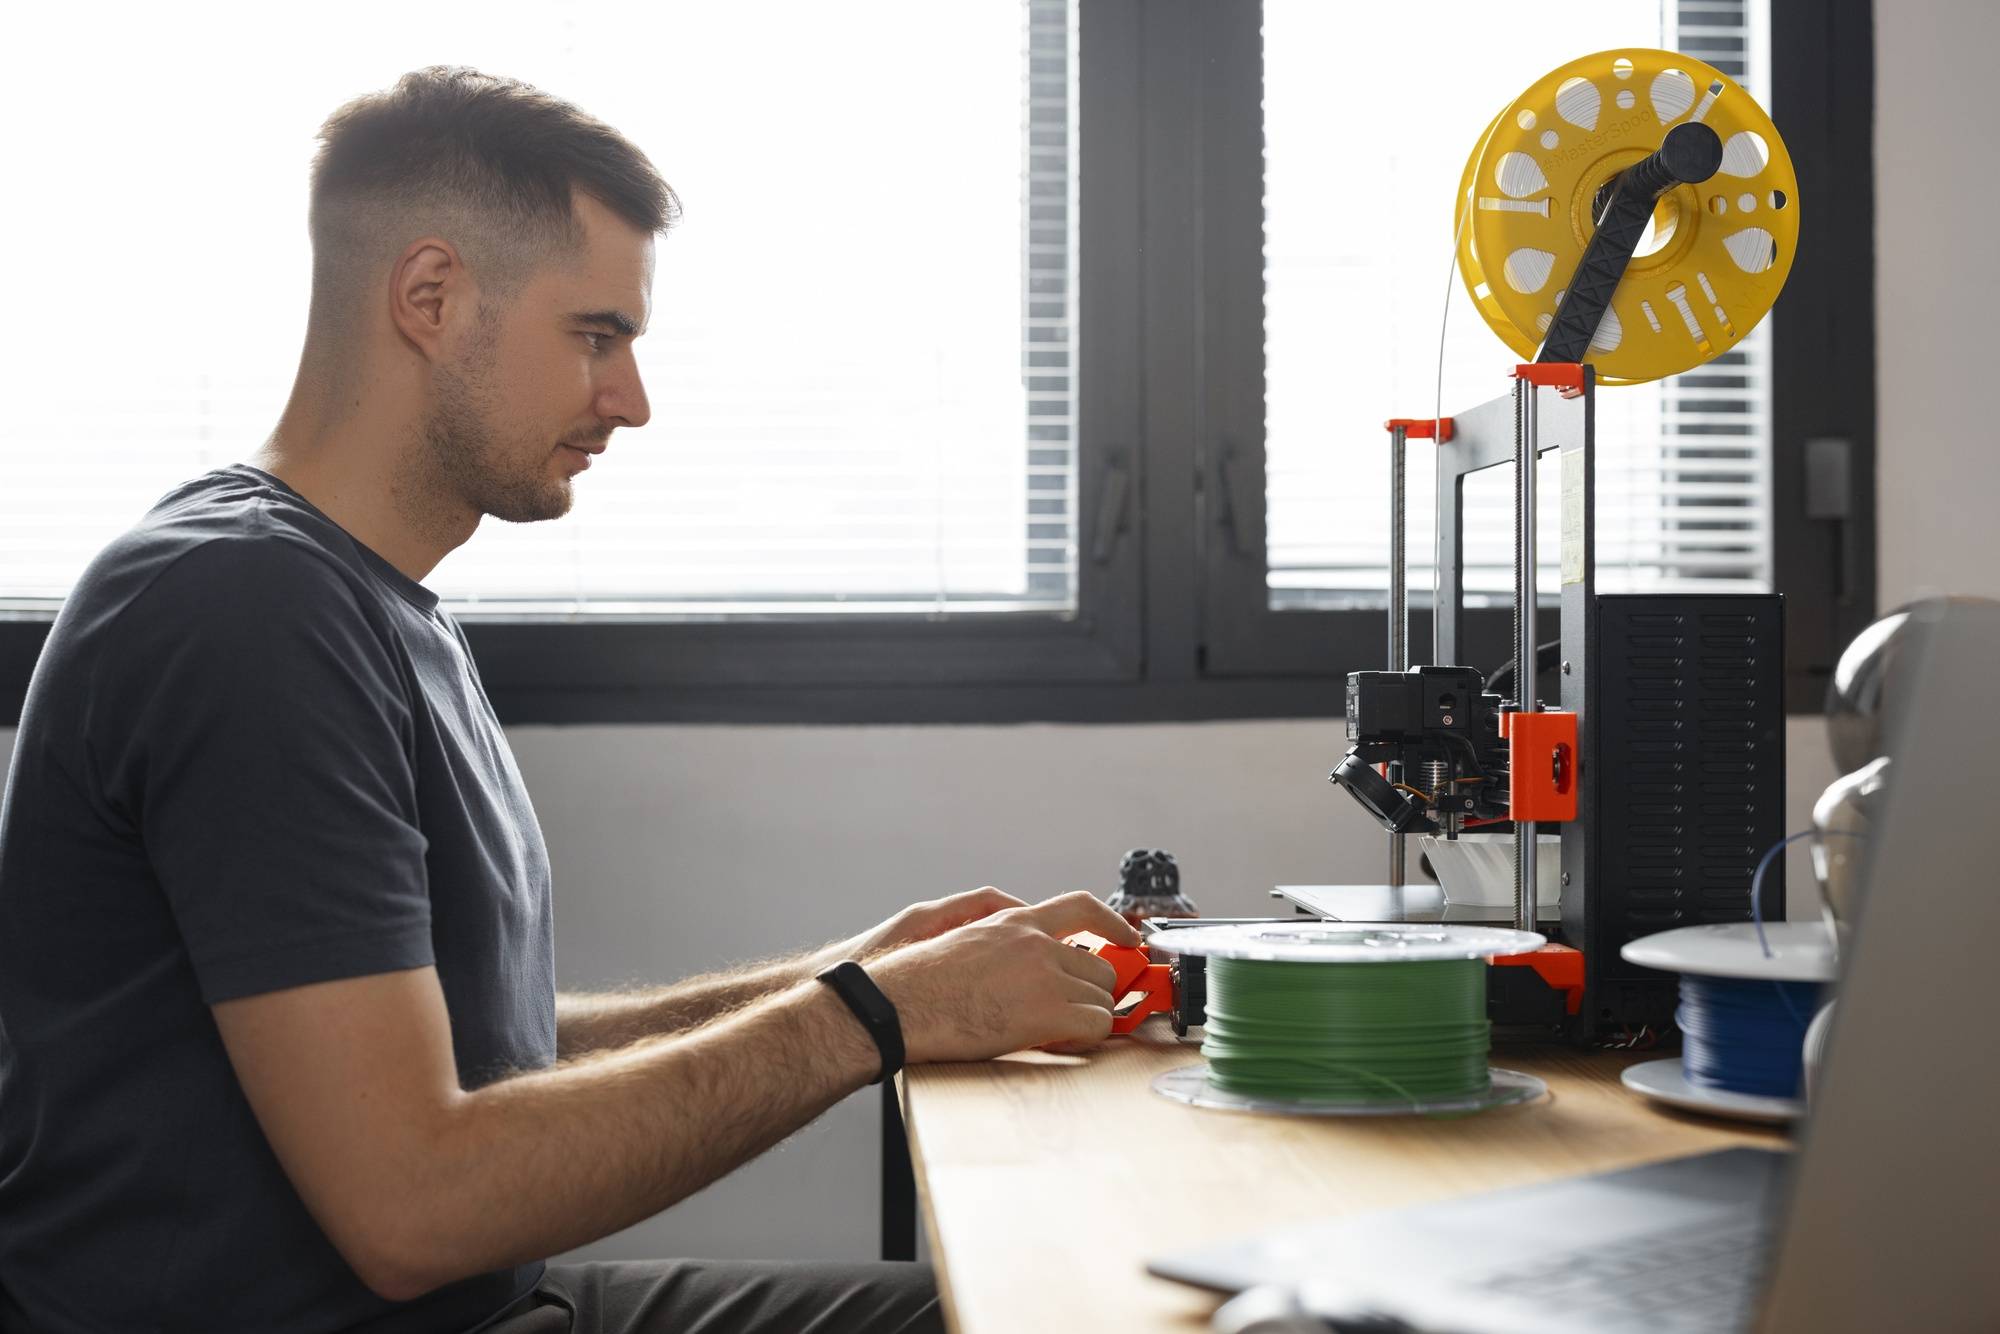
Żeby z drukarki 3D wycisnąć najlepsze efekty, zacznij od perfekcyjnej pierwszej warstwy, właściwej orientacji modelu, dobrego doboru materiału i precyzyjnej kalibracji. O jakości decydują też ustawienia w slicerze, zwłaszcza wysokość warstwy, prędkości, liczba obrysów i chłodzenie, a także przemyślana kontrola podpór i wypełnienia.
Jak działa druk 3D FDM i co decyduje o jakości?
W technice druk 3D FDM FFF model powstaje przez nakładanie kolejnych warstw stopionego filamentu, zwykle tworzywa termoplastycznego. Geometrię przygotowuje się w slicerze, który zamienia model na instrukcje ruchu drukarki w postaci G code. Kluczowe etapy pracy to przygotowanie modelu, dobór materiału, konfiguracja slicera, kalibracja drukarki, druk próbny, kontrola jakości oraz ewentualna obróbka wykończeniowa.
O powodzeniu decyduje przede wszystkim pierwsza warstwa, prawidłowa orientacja na stole, temperatura i chłodzenie, a także liczba obrysów i właściwa gęstość wypełnienia. Orientacja zmienia zarówno wytrzymałość, jak i ilość potrzebnych podpór, dlatego powinna odpowiadać przewidywanym obciążeniom części.
Co wchodzi w skład drukarki i jakie ma znaczenie dla jakości?
- dysza, która topi i nakłada filament
- ekstruder, który podaje filament do hotendu
- hotend, który podgrzewa materiał
- stół roboczy, który utrzymuje model podczas druku
- system chłodzenia, który zestala warstwy i poprawia jakość nawisu
- osie ruchu, które sterują położeniem głowicy lub stołu
- czujnik poziomowania, który kompensuje nierówności stołu
- elektronika i firmware, które sterują ruchem, temperaturą i bezpieczeństwem
Jak zaplanować model i ustawić orientację na stole?
Przed krojeniem model musi mieć zamkniętą geometrię bez odwróconych normalnych, otwartych krawędzi i nachodzących powierzchni. Należy zidentyfikować powierzchnie widoczne, miejsca obciążone i ewentualną potrzebę podziału na części. W strefach naprężeń warto stosować zaokrąglenia i fazowania, które obniżają koncentrację naprężeń i zwiększają trwałość.
Orientacja bezpośrednio wpływa na wytrzymałość i wygląd, ponieważ w FDM występuje anizotropia, a łączenie warstw jest najsłabsze prostopadle do ich kierunku. Ustawiaj część tak, aby kierunek warstw odpowiadał spodziewanym obciążeniom. Dobieraj też orientację pod kątem liczby podpór i jakości powierzchni, a przy dużych elementach korzystna bywa największa stabilna podstawa na stole.
Jak wybrać materiał i temperatury dla najlepszych rezultatów?
PLA jest łatwy w druku i stabilny wymiarowo, sprawdza się w prototypach i modelach niewystawionych na wysoką temperaturę. PETG oferuje większą odporność mechaniczną i chemiczną, wymaga jednak precyzyjnej kontroli temperatury, chłodzenia i retrakcji. Dla PETG zalecane są orientacyjne temperatury dyszy 230°C dla pierwszej warstwy i 240°C dla kolejnych, a stołu 85°C i 90°C odpowiednio dla pierwszej i dalszych warstw. To wartości orientacyjne zależne od konkretnego filamentu i drukarki.
Wyższa temperatura zwykle poprawia łączenie warstw, ale zbyt wysoka nasila nitkowanie, pogarsza ostrość detali i może prowadzić do przegrzania elementu. Optimum ustala się testem temperatury dla danej kombinacji materiału, dyszy i chłodzenia.
Jak przygotować i skalibrować pierwszą warstwę?
To ona decyduje o przyczepności i stabilności całego wydruku. Ograniczysz problemy przez prawidłowe poziomowanie stołu, właściwą wysokość dyszy, czystą powierzchnię roboczą i zmniejszenie prędkości dla początkowych warstw. W wielu przypadkach opłaca się drukować pierwsze trzy warstwy wolniej, około 75 procent prędkości bazowej, co zwiększa pewność adhezji i poprawia powierzchnię spodu.
Przy dużych, płaskich modelach ryzyko odkształceń i odrywania narożników ogranicza podgrzewany stół, brim, przemyślana orientacja, zaokrąglone narożniki i stabilna temperatura otoczenia. Warto uwzględnić te czynniki już na etapie krojenia.
Jakie ustawienia w slicerze mają największy wpływ?
Slicer definiuje wysokość warstwy, średnicę dyszy, temperatury dyszy i stołu, prędkość druku, liczbę obrysów, gęstość i wzór wypełnienia, chłodzenie, retrakcję, podpory, brim raft lub skirt oraz kompensację wymiarów. Mniejsza warstwa podnosi szczegółowość i gładkość, ale wydłuża czas, większa skraca druk kosztem detali.
Większość standardowych części drukuje się z wypełnieniem w okolicach 10 do 15 procent, a wartości powyżej 30 procent są rzadko potrzebne. Wytrzymałość na rozciąganie i uderzenia skuteczniej zwiększa liczba obrysów niż sama gęstość wypełnienia, dlatego warto priorytetyzować obrysy nad wypełnieniem. Wypełnienie wpływa równocześnie na masę, zużycie filamentu, czas, sztywność i odporność na ściskanie.
Podpory stosuj wyłącznie tam, gdzie są niezbędne, co skraca czas druku, zmniejsza zużycie materiału i ryzyko uszkodzeń powierzchni przy ich usuwaniu. Stała grubość ścianek pomaga uniknąć miejsc osłabionych i gwałtownych zmian ekstruzji.
Jak kontrolować nawisy, mosty i minimalne cechy?
Nawisy przekraczające około 45 stopni zwykle wymagają podpór, choć granica zależy od chłodzenia, materiału, drukarki i ustawień. Przy prawidłowym chłodzeniu typowe mosty o długości około 10 milimetrów można drukować bez podpór.
W wielu zastosowaniach rozsądne minimum wysokości cechy to około 0,06 milimetra, a minimalna grubość ścianki około 0,5 milimetra. Otwory mniejsze niż około 2 milimetry często wymagają testów i kompensacji wymiarowej, ponieważ dokładność zależy od skurczu i charakterystyki ekstruzji.
Jak przechowywać i przygotować filament, aby zapewnić stabilny proces?
Filament powinien być przechowywany sucho. Wilgoć powoduje trzaski, pęcherzyki, niestabilny przepływ, osłabienie połączeń warstw i pogarsza wygląd. Przed startem sprawdź czystość stołu, poprawność poziomowania, stan dyszy, prowadzenie filamentu, temperatury zalecane przez producenta, średnicę filamentu, poprawność modelu i ustawień slicera. Małe wydruki testowe przed czasochłonną częścią pozwalają dobrać parametry i uniknąć strat materiału.
Jak przeprowadzić kalibracje, które realnie poprawiają jakość?
Kalibracja pierwszej warstwy ustala właściwą odległość dyszy od stołu. Należy skalibrować przepływ, temperaturę, retrakcję, prędkości, chłodzenie i geometrię osi. Test temperatury pomaga znaleźć kompromis między gładkością, łączeniem warstw i ograniczeniem nitkowania, a test retrakcji dopasowuje cofanie filamentu do konkretnej kombinacji drukarki, dyszy i materiału. Przy nowej szpuli przydatne są mała wieża temperatury, test mostów i próbka wymiarowa.
Czy i kiedy warto stosować brim, raft lub kompensację wymiarów?
Brim stabilizuje kontakt z podłożem i ogranicza odrywanie narożników przy wydrukach o małej powierzchni styku lub z tendencją do wypaczania. Raft bywa pomocny na trudnych powierzchniach roboczych, kosztem większego zużycia materiału i konieczności obróbki spodu. Kompensacja wymiarów w slicerze koryguje odchyłki wynikające ze skurczu i szerokości ścieżki, co jest szczególnie istotne dla otworów, gwintów, zatrzasków i powierzchni pasowanych. Takie cechy zawsze należy weryfikować testami, ponieważ tolerancje druku FDM zależą od wielu czynników.
Jak ograniczyć liczbę podpór bez utraty jakości?
Osiągniesz to przez właściwą orientację modelu, optymalny kształt z zaokrągleniami i fazami, a także przez użycie skutecznego chłodzenia i racjonalnych prędkości w rejonie nawisów. Podpory dodawaj tylko tam, gdzie geometria przekracza bezpieczną granicę nawisu. Dzięki temu skracasz czas druku, zmniejszasz zużycie materiału i ograniczasz ryzyko uszkodzeń powierzchni przy ich usuwaniu.
Jak planować wytrzymałość, masę i czas druku w praktyce?
W wydruku FDM wytrzymałość w osi warstw i prostopadle do warstw różni się, dlatego ustawienie części musi wspierać sposób jej pracy. Zwiększanie liczby obrysów często jest skuteczniejsze w podnoszeniu wytrzymałości niż samo zagęszczanie wypełnienia. Typowe modele drukuj z wypełnieniem około 10 do 15 procent, a wartości powyżej 30 procent zostaw dla specyficznych wymagań.
Jakie trendy i nowości pomagają osiągać najlepsze efekty?
Na jakość i powtarzalność wpływają dziś funkcje takie jak automatyczna kalibracja, kompensacja nierówności stołu, druk wielomateriałowy, monitorowanie procesu kamerą i algorytmami AI, szybsze kinematyki, materiały kompozytowe oraz optymalizacja projektów pod produkcję addytywną. Rozwój ten przyspiesza, co widać w danych rynkowych. Globalny rynek produkcji addytywnej urósł według Wohlers Report 2025 o 9,1 procent do 21,9 mld USD, ze szczególnie silnym wzrostem w Azji i w Chinach.
Jak w skrócie ułożyć proces, żeby wycisnąć z drukarki 3D najlepsze efekty?
Upewnij się, że model jest poprawny topologicznie, zaplanuj zaokrąglenia i fazowania w strefach naprężeń, ustaw orientację pod obciążenia i pod jakość kluczowych powierzchni. Dobierz materiał adekwatny do warunków pracy. Skonfiguruj slicer pod kątem wysokości warstwy, temperatur, prędkości, obrysów, wypełnienia, chłodzenia, retrakcji, podpór i kompensacji wymiarów. Skalibruj pierwszą warstwę, utrzymuj czystość i poziom stołu, zwolnij pierwsze trzy warstwy do około 75 procent, a parametry zweryfikuj krótkim drukiem próbnym. Kontroluj nawisy, mosty i minimalne cechy zgodnie z możliwościami materiału i chłodzenia. Zadbaj o suche przechowywanie filamentu i checklistę przed startem, a w przypadku elementów pasowanych stosuj wydruki testowe i korekty wymiarowe.
TechoSfera.pl to nowy portal tworzony przez pasjonatów nowoczesnych materiałów, technologii oraz innowacji w przemyśle tworzyw sztucznych, gumy i recyklingu. Publikujemy rzetelne artykuły, analizy trendów, recenzje sprzętu i praktyczne poradniki. Budujemy społeczność osób poszukujących sprawdzonych informacji, inspiracji oraz kontaktów w świecie rozwiązań technicznych i zrównoważonego rozwoju. To przestrzeń, gdzie więcej niż polimery staje się rzeczywistością.